Dvije tvornice mogu instalirati istu vertikalnu vreću, istu višeglavnu vagu i istu kontrolnu vagu i svejedno završiti godinu s linijama koje se ponašaju vrlo različito. Popis opreme je rijetko ono što ih razdvaja; raspored je. Udaljenost između stanica, gdje odbačene vrećice padaju, koliko prostora tehničar ima da otvori stražarska vrata i gdje se pohranjuju role filma, sve to odlučuje koliko će dobrih vrećica napustiti liniju po smjeni.
Kratak odgovor: Prvo izgradite raspored automatske linije za pakiranje oko stroja za postavljanje tempa i realnog cilja dobrog učinka, a zatim ga proširite za pristup uslugama, promjenu i rukovanje otpadom. Tlocrti nacrtani unatrag s bilo kojeg prostora koji je slobodan imaju tendenciju prenijeti skupe probleme - gladovanje na vrećama, blokirane pokretne trake, promjene koje zahtijevaju dvije osobe - proizvodnom timu nakon instalacije.
Svaka linija ima jednu stanicu koja određuje ritam. Na liniji za granule to je obično vertikalni stroj za oblikovanje-punjenje-zatvaranje. Na liniji za prah to može biti puž za punjenje ili pužna vaga. Na liniji s više artikala to je često stroj za vrećice s najdužom izmjenom. Prvo je pronađite, a zatim svaku drugu stanicu tretirajte kao podršku.
Dva broja upravljaju rasporedom: stopa te stanice i broj sati po smjeni koja zapravo proizvodi dobre pakete. Battery s kapacitetom od 80 vrećica u minuti neće isporučiti 80 tijekom cijele smjene — spajanje filma, vrijeme ciklusa vaganja, hlađenje brtve, uklanjanje otpada i kratka zaustavljanja sve je važno. Timovi koji dimenzioniraju nizvodne transportere i pakere u sanduke prema broju s natpisnom pločicom obično završe s pakerima koji izgladnjuju većinu smjene. Timovi veličine izmjereno dobrog rezultata ostavljaju prostora za poboljšanje bez dvostruke kupnje.
U praksi, linijski izlaz je blizu brzine najsporije stanice pomnožene s realnim vremenom rada , a ne zbroj svake specifikacije u ponudi. Popravite taj broj prije nego što itko nacrta pokretnu liniju, jer ona odlučuje trebate li jednu vrećicu ili dvije i hoće li kraj linije biti ručni ili automatski.
Bez obzira na proizvod, automatska linija se sastoji od pet funkcionalnih blokova, a svaki od njih postavlja drugačije pitanje tlocrta. Održavanje vaganja i oblikovanja vrećice fizički blizu skraćuje pad proizvoda, što smanjuje prašinu, prolijevanje i pomicanje težine. Održavanje pregleda i rukovanja otpadom pored prolaza sprječava da kante za otpad budu zakopane iza čuvara — mala odluka koja štedi puno hodanja.
| Zona | Tipična oprema | Pitanje za rano rješavanje |
|---|---|---|
| Prihrana i hranjenje | Žlicasti elevator tipa Z, vakuumski utovarivač, nagnuti transporter, pužni elevator | Gdje stiže sirovina i može li operater napuniti bez ulaska u čuvani prostor? |
| Vaganje i doziranje | Višeglavna vaga, linearna vaga, puž za punjenje, volumetrijska posuda | Koji princip vaganja odgovara proizvodu i koliki je pad do vrećice? |
| Oblikovanje vrećice ili vrećice | Vertikalni stroj za oblikovanje-punjenje-zatvaranje, automatski stroj za izradu vrećica | Koji su stilovi torbi trenutno prisutni, a koji će se vjerojatno pojaviti u sljedeće tri godine? |
| Pregledajte i odbacite | Kontrolna vaga, detektor metala, rendgenski sustav za pregled | Gdje ide odbijeni paket i može li se odbijenica potvrditi bez zaustavljanja linije? |
| Pakiranje u sanduke i paletiranje | Dizač sanduka, paker sanduka, zatvarač, koder, robot za paletiranje | Ručni ili automatski kraj linije, i koliko akumulacijskog prostora treba svakoj opciji? |
Tri topologije pokrivaju većinu tvorničkih podova, a izbor mijenja otisak mnogo prije nego što se odredi jedan broj modela. Serijska linija pokreće jedan tok proizvoda kroz svaku stanicu. Paralelna linija duplicira dio toka tako da jedna polovica može nastaviti teći dok se druga zaustavlja. Mješovita linija dijeli zajednički prednji kraj i dijeli se nizvodno, što odgovara dugotrajnom osnovnom proizvodu s kratkotrajnim varijantama.
| Topologija | Najbolje odgovara | Kompromis |
|---|---|---|
| serije | Jedna obitelj proizvoda, velika količina, stabilna potražnja | Najveća učinkovitost po kvadratnom metru, ali bez redundancije — jedno zaustavljanje zaustavlja sve |
| Paralelno | Nekoliko SKU-ova ili proizvodnja gdje je vrijeme neprekidnog rada važnije od površine | Duplicira opremu i komunalije, otprilike udvostručujući prostor za dio protoka |
| Mješoviti | Dugotrajni osnovni proizvod plus česta kratka izdanja | Općenito dobra ravnoteža, ali usmjeravanje, spajanje i kontrole zahtijevaju više truda u planiranju |
Ako se vaš cilj dobrog izlaza može postići na serijskoj liniji s razumnim međuspremnicima, oduprite se iskušenju da izgradite dvije polulinije. Duplicirani putovi protoka znače duplicirano čišćenje, dvostruku promjenu i dvostruko više mjesta na kojima proizvod stoji i ustajao.
Većina preinaka izgleda dolazi od stavki koje nisu bile ničiji posao do tjedna instalacije. Prođite crtanjem sa ovih šest točaka prije odjave:
Na mokre ili ljepljive proizvode dodajte drenažne kanale, zaštitu od ispiranja za motore i senzore i plan gdje voda za ispiranje napušta prostoriju. To su jeftine linije na crtežu i skupe nakon izlijevanja betona.
Nakon što su zone i topologija fiksirane, izbor opreme se brzo sužava. Bagger za postavljanje tempa određuje visinu transportne trake i veličinu međuspremnika; glava za vaganje određuje vrijeme ciklusa i stoga duljinu pada; stanica za inspekciju određuje gdje se moraju nalaziti žlijeb za otpad i spremnik za potvrdu.
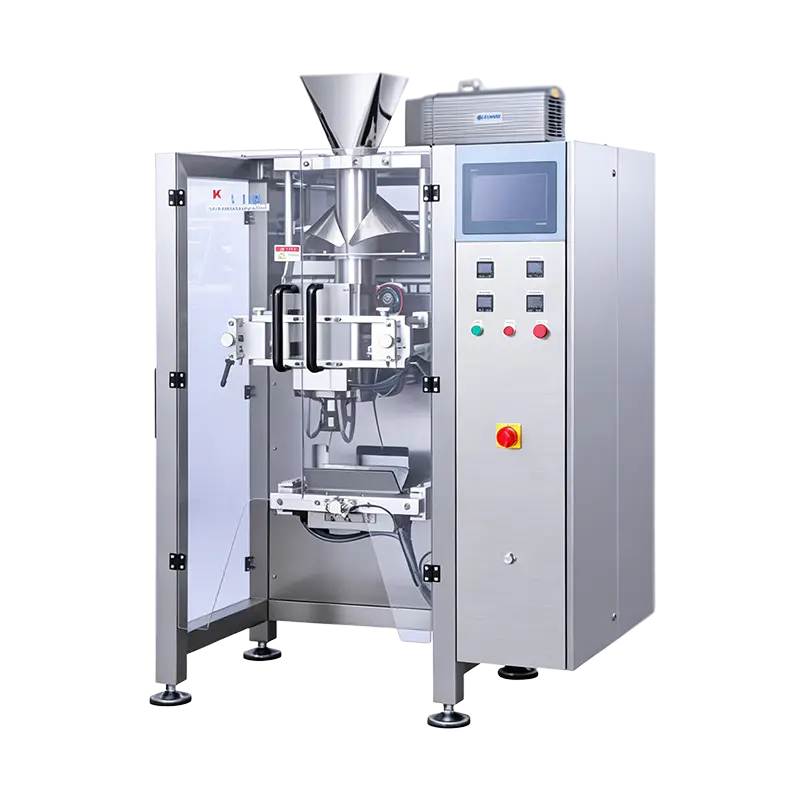
Za proizvodnju granula i grickalica u srednjim vrećama, okomiti stroj velike brzine često je sidro: KL230H pokreće srednji format vreća na višoj granici raspona brzina, tako da se nizvodni transporteri i kutija za pakiranje moraju dimenzionirati prema njemu, a ne prema sporijem stroju koji će se kasnije zamijeniti.
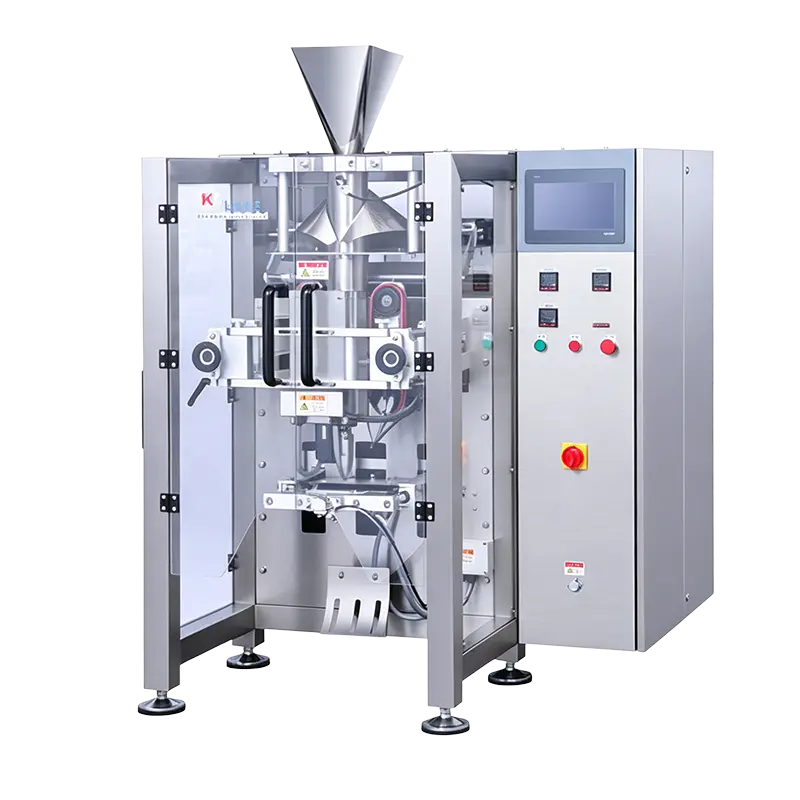 KL230H Vertikalni stroj za pakiranje srednjih vrećica velike brzine KL230H vertikalni paker velike brzine za srednje vrećice, 15–150 vrećica/min, odgovara proizvođačima orašastih plodova, smrznute hrane i poljoprivrednim proizvođačima kojima je potrebna veća propusnost srednjih vrećica. Pogledajte proizvod →
Tamo gdje je prozor težine pakiranja uzak — male vrećice, precizno doziranje, niska tolerancija odstupanja — visokoprecizna linearna vaga obično je bolji partner u rasporedu od velikog broja glava s više glava, jer njegov kraći ciklus održava putanju pada kompaktnom, a hvatanje prašine jednostavnim.
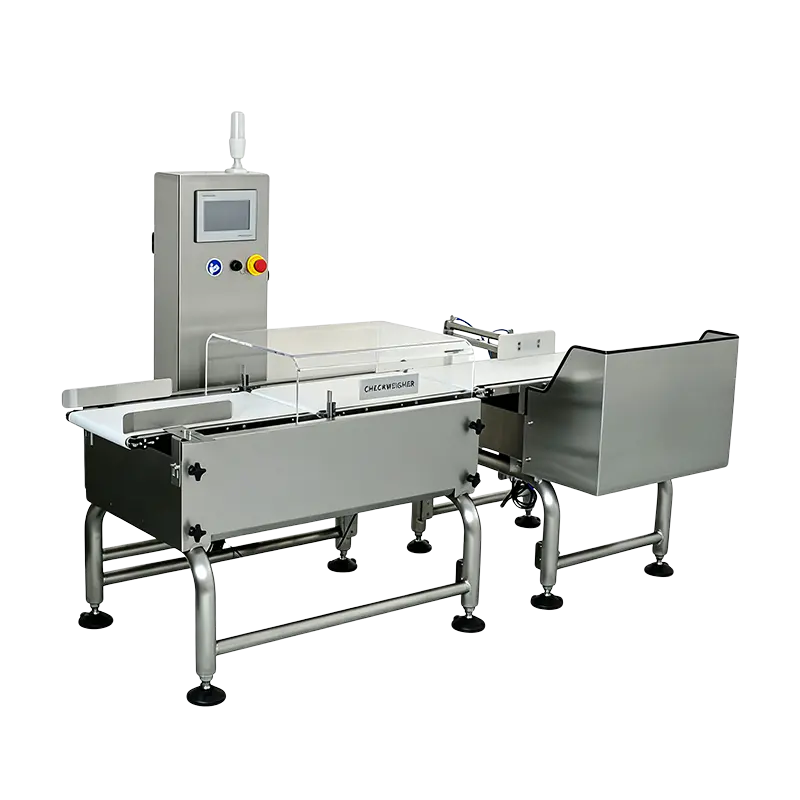 EW-300-1000 Linearna kontrolna vaga visoke preciznosti Za uske prozore težine pakiranja i precizno doziranje, ova linearna kontrolna vaga nudi točnost od ±0,3 g i do 80 komada/min na traci od 300 mm. Pogledajte proizvod →
Inspekcijski blok zaslužuje rano postavljanje, a ne preostali kut. Standardni detektor metala koji se postavlja nakon pečaćenja i prije pakiranja kutije treba dovoljno otvorenu duljinu transportera za čisti otpad i spremnik za potvrdu koji operater može dosegnuti bez naginjanja preko čuvara. Ako još uvijek uspoređujete broj glava i principe vaganja, ovaj vodič dalje birajući između višeglavnog i linearnog vaganja objašnjava gdje se koji uklapa.
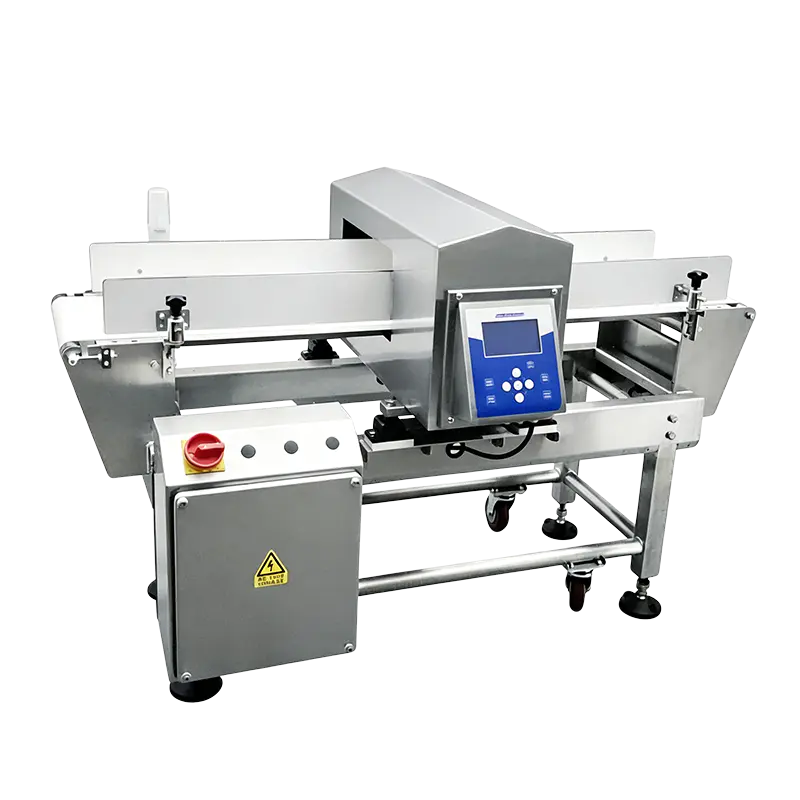 ER3515 Standardni stroj za detekciju metala Standardni detektor metala za grickalice u vrećicama, lijekove u kutijama i začine u bocama; Otvor blende 350×150 mm, mogućnost detekcije Fe≥0,8 mm. Pogledajte proizvod →
Tlocrtni crteži izgledaju mirno jer se ništa na njima ne mijenja. Prave linije rade. Ako tri SKU-a dijele vreću, raspored bi trebao postaviti dijelove formata, film i ispisne cilindre nadohvat ruke stroja, a kolica s alatom držati izvan prolaza. Promjena koja traje 25 minuta umjesto 45 često je odluka o mjestu skladištenja, a ne tehnička.
Međuspremnici su drugi tihi faktor. Kratki akumulacijski stol između vrećara i pakirača kutije apsorbira mikro-zastoje i sprječava zaustavljanje linije svaki put kada dizač kutije oklijeva. Previše međuspremnika, međutim, skriva sporu stanicu i dopušta proizvodu da stoji dovoljno dugo da bude značajan na ljepljivoj ili temperaturno osjetljivoj robi - stoga ga odredite za nekoliko minuta ispisa, a ne za pomak.
Rukovanje otpadom zaslužuje istu disciplinu. Odbačeni otpad za detekciju metala, kontrolno vaganje i rendgenske snimke trebao bi sletjeti u zaključanu ili jasno označenu kantu izvan čuvanog područja, sa senzorom za potvrdu postavljenim tako da neuspješno odbačeno pakovanje zaustavi liniju umjesto da dopusti sumnjivom pakiranju da nastavi dalje. Hrana, hrana za kućne ljubimce i poljoprivredne linije obično dodaju kontrolu prašine, ispiranje i zaštitu od štetočina ovom bloku; the rješenja za pakiranje hrane pregled pokazuje kako su te konfiguracije obično grupirane.
Nema korisne generičke brojke. Prostor prati propusnost, veličinu vrećice i količinu međuspremnika koju želite, plus servisni prostor oko svakog stroja. Kompaktna linija za jednu vreću s ručnim završetkom linije može stati na nekoliko desetaka četvornih metara, dok isti proizvod s automatskim pakiranjem i paletiranjem može trebati nekoliko puta više, uglavnom za akumulaciju i postavljanje paleta.
Većina rasporeda stavlja detekciju metala nakon pečaćenja i prije ili nakon kontrolnog vaganja, ovisno o stabilnosti pakiranja i mehanizmu za odbacivanje. Odlučujući čimbenik obično je potvrda odbijanja: koja god jedinica prva odbije, mora imati mjesta za svoju kantu i senzor, a druga jedinica ne bi trebala ponovno prihvatiti paket koji je prva već osudila.
Rezervirajte prostor na podu i korisni kapacitet umjesto da odmah kupite drugi stroj. Dodatna duljina u zoni inspekcije i pakiranja kutije, rezervni ispust komprimiranog zraka i jedno dodatno napajanje jeftini su tijekom izgradnje i nespretni nakon toga.
Brzina linije je ono što najsporija stanica može učiniti u idealnim uvjetima. Dobar učinak je ono što napušta liniju kao proizvod koji se može prodati po smjeni, nakon zaustavljanja, odbijanja, promjena i čišćenja. Odluke o rasporedu, posebno veličina međuspremnika i pristupna soba, utječu na drugi broj mnogo više nego na prvi.
Najkorisnija stvar koju možete unijeti u razgovor s dobavljačem nije popis želja strojeva — to je izmjereni cilj dobrog učinka, popis SKU-a za sljedeće tri godine i tlocrt s mrežom stupaca i označenim utičnicama. S te tri stavke, raspored automatske linije za pakiranje prestaje biti vježba crtanja i postaje proizvodna odluka koja i dalje izgleda razumno dvije godine nakon puštanja u rad.
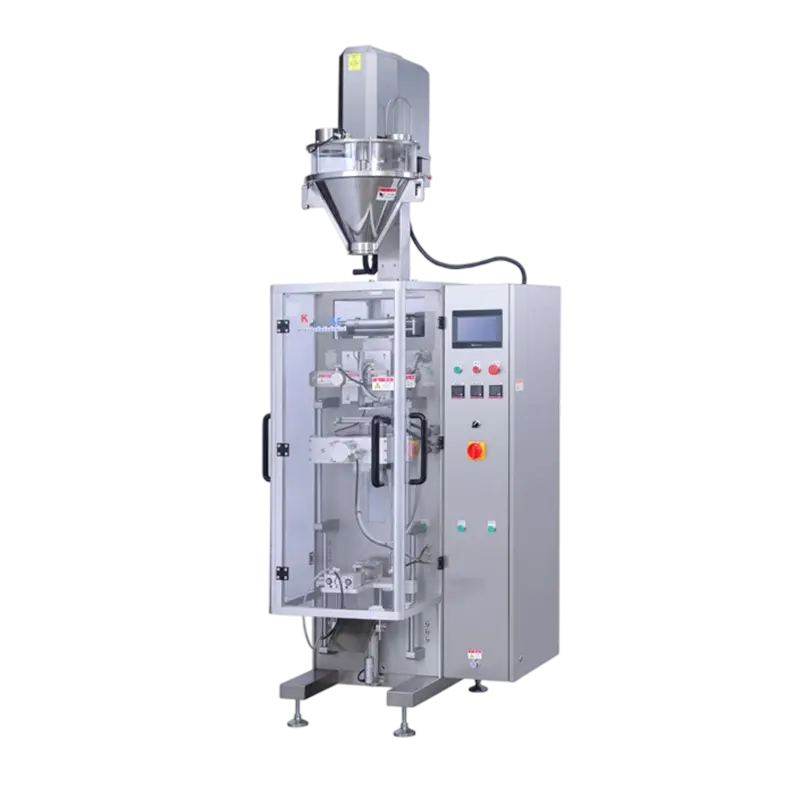
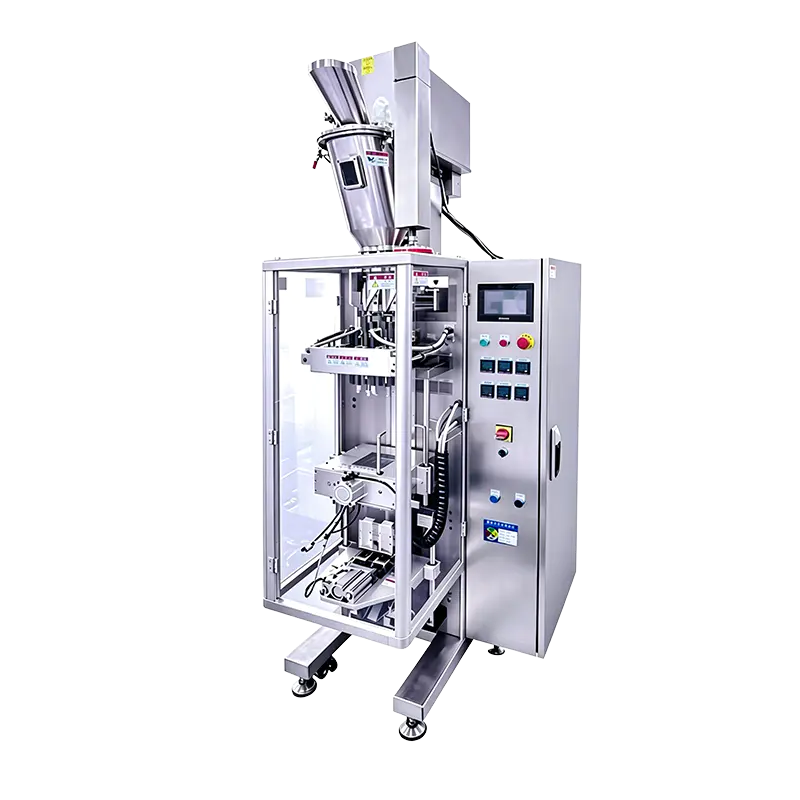
Kontaktirajte nas
+86-573-82788180
+86-15325730953
Potreban E-mail
info@mainfill.com
jiayingzhuge18@qq.com
O
Jiaxing K-Line Machinery Co., Ltd. je proizvođač strojeva za automatsko pakiranje i pružatelj usluga koji opslužuju domaća vrhunska i inozemna tržišta.
Linkovi
Proizvodi
Zatražite besplatnu ponudu